以下是:阜阳市颍州区数控编程培训数控培训合作共赢的产品参数
| 产品参数 |
|---|
| 产品价格 | 面议/个 |
|---|
| 发货期限 | 随到随学 |
|---|
| 供货总量 | 9999 |
|---|
| 运费说明 | 包邮 |
|---|
| 小起订 | 1 |
|---|
| 产品产地 | 石家庄+ |
|---|
| 加工定制 | 是 |
|---|
| 河北德玛数控培训 | 包教会 |
|---|
| 河北德玛数控培训 | 学会为止 |
|---|
| 河北德玛数控培训 | 自办工厂 |
|---|
| 河北数控数控培训 | 边学边练 真机实践 |
|---|
| 范围 | 数控编程培训数控培训合作共赢服务网络覆盖安徽省、阜阳市、颍州区、颍东区、颍泉区、临泉县、太和县、阜南县、颍上县、界首市等区域。 |
|---|
以下是:阜阳市颍州区数控编程培训数控培训合作共赢的图文视频
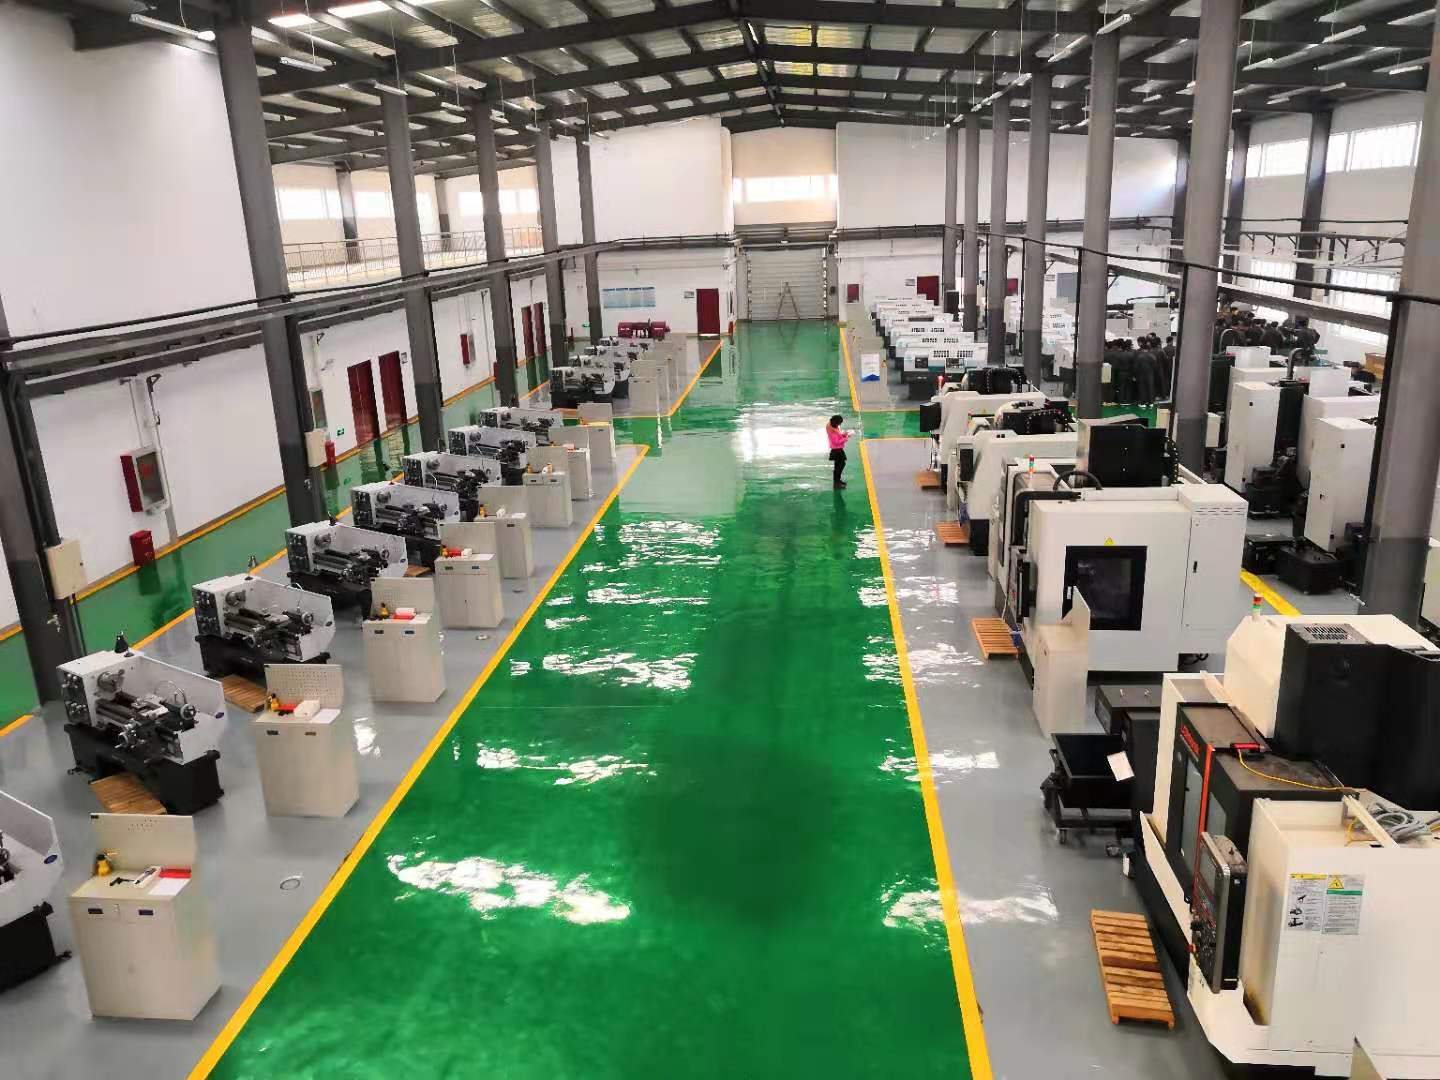
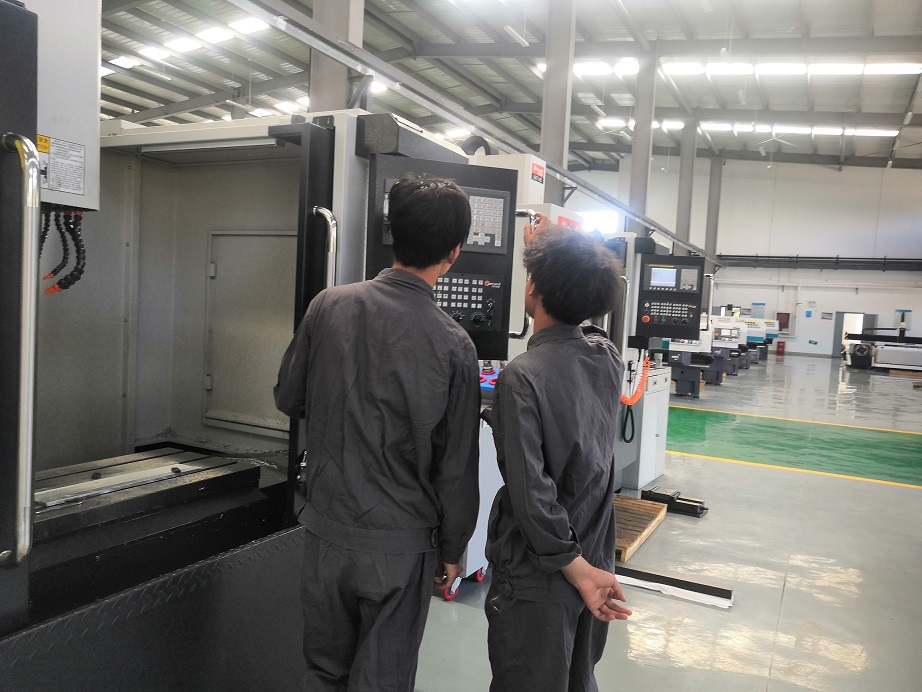
以下是数控编程培训数控培训合作共赢的现场实拍视频,让您更好地了解产品的优点和特点不容错过。
以下是:阜阳颍州数控编程培训数控培训合作共赢的图文介绍

z u i近几年随着效益的增长,公司规模日益增大, 颍州就近自动平面铣削、颍州本地附近数控车床学校产品成功销往天津、辽宁、江苏、上海、浙江、福建、河南、山东、陕西、山西、广东、广西等全国30多个省市,德玛科技信息(阜阳市颍州区教学站点)愿以优良的产品,优质的服务,让您用优惠的价格、快捷的方式买到放心的产品,与国内外新老客户共创辉煌!


河北德玛数控编程培训学校整理加工中心如何生产加工易变形零件,对于质量较轻,刚性差,强度弱的零件,加工过程中易受力受热变形,加工报废率高导致成本大幅上升,对于此类零件我们要先理解变形产生的原因:。受力变形:,此类零件壁薄,在夹紧力的作用下,在加工切削过程中容易出现薄厚不一的情况,而弹性较差,零件外形难以自行恢复。加工中心知识大全。看完不再错误频出。受热变形:,工件质地轻薄,切削过程中由于径向力的作用。会引起工件的受热变形,从而使工件的尺寸不准确,振动变形:,零件在径向切削力的作用下,容易产生振动和变形,影响工件的尺寸精度、形状、位置精度和表面粗糙度。


河北德玛数控编程培训整理? M05主轴停止(随机停止,不固定哪个位置)② 控制冷却功能的辅助代码:? M7 气冷 M8水冷 M9关闭冷却? 气冷:一般用在热变形容易产生的工件及水冷照顾不到位的地方,热量主要集中在切屑碎片中或者铁屑中③ M代码不能与M代码同时出现在同一行:例如,M3 M8可以写成M13同时开启冷却液和主轴转速④ 暂停程序:? M00简为M0:暂停程序,出现在程序中,扫描到这个周期,程序会自动暂停,按下启动键,程序才会自动往下运行? M01简写为M1:暂停程序,需要与机床的暂停按钮搭配使用,出现在程序


河北德玛数控编程培训学校整理快速入门数控加工中心编程的方法 数控加工中心的综合加工能力较强,工件一次装夹后能完成较多的加工内容,加工精度较高,就中等加工难度的批量工件,其效率是普通设备的5~10倍,特别是它能完成许多普通设备不能完成的加工,对形状较复杂,精度要求高的单件加工或中小批量多品种生产更为适用。下面是小编整理的快速入门数控加工中心编程的方法介绍,大家一起来看看吧。 一、编程入门 概念一、指令分组:将功能类似的指令分成一组,同一组的G代码不能同时出现在同一行程序段里。 概念二、程序段程序段是程序的基本组成部分,程序段由不同的指令组合而成。以下是我们学校在授课过程中必须要讲的指令,了解编程的基本方法后,掌握这些指令你就能进行编程了。 概念三、常用指令类型指令的格式为英文字母+数字构成。 如G54G_X_Y_Z_F_S_T_M_ G_G代码 X_Y_Z_机床的直线轴 F_进给速度 S_主转转速 T_刀具指令 M_辅助功能 常用的M代码 M3主转正转 M4主转反转 M5主转停转 如:M3S600主轴正转,转速600r/min M06换刀指令 如T1M06就是换一号刀 以下重点讲G代码01组G代码用于控制刀具的运动。 G00快速点定位G00X_Y_Z_; 刀具以快速度移动至以值指令(G90)或增量值指令(G91)所指定的工件坐标系中的位置,移动速度由机床参数所指定。 G01直线插补G01X_Y_Z_F_ G02顺时针圆弧插补指令格式:G02X_Y_Z_R_F_/G03X_Y_Z_I_J_K_F G03逆时针圆弧插补指令格式:G03X_Y_Z_R_F_/G03X_Y_Z_I_J_K_F_ X_Y_Z_圆弧的终点坐标 R_圆弧的半径 I_圆弧的终点相对于刀具所在位置 X向的位置 J_圆弧的终点相对于刀具所在位置 Y向的位置 K_圆弧的终点相对于刀具所在位置 Z向的位置 F_进行速度 F的定义方式有两种:G94每分钟进给(刀具每分钟移动速度mm/min)/G95每转进给(主轴每旋转一转刀具移动的距离mm/r) G代码刀具的长度补偿G43长度补偿指令 如G43H01在换刀点刀尖到工件Z向零点的距离为H01,什么是H01? H01就是偏置值,也就是我将刀尖到工件Z向零面的距离写在偏置表里的H01处。 G54号工件坐标系,我们将工件零点的位置,写到坐标系列表中。 G54只是列表中常用的位置。其他的还有G55G56G57G58G59等等,他们的意义和G54相同。 打孔、镗孔、铰孔时用的G代码。 G81格式为G81X_Y_Z_R_F_; X_Y_孔位坐标(也就是孔的位置) Z_孔的深度 R_高底,也就是高具移动到什么位置时开始进给运动? F_进给速度。 G80固定循环结束 代码还有很多,G81G83G84G85G86G87G73G74G76等等。每个一指令的动作都不太一样,但掌握一个了,其它的看一下说明也就明白了。就是G84和G76稍有点复杂,有明白的地方可以提问,有时间帮你们在线答疑。

今年在阜阳市颍州区本地购买数控编程培训数控培训合作共赢有了新选择,德玛科技信息(阜阳市颍州区教学站点)始终坚守以用户为中心的服务理念,将品质作为发展的基石。厂家直销,确保为您提供价格实惠且品质卓越的数控编程培训数控培训合作共赢产品。如需购买或咨询,请随时联系我们,联系人:李老师-【13833466981】,地址:阜阳市颍州区玉石街457号。